

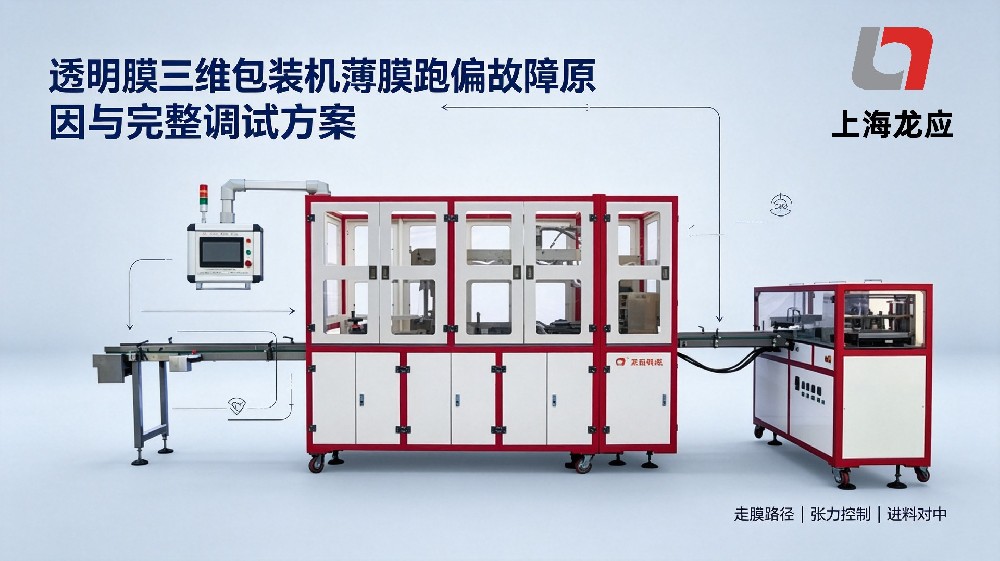
透明膜三维包装机薄膜跑偏故障原因与完整调试方案
摘要:三维透明膜包装机在礼盒、化妆品盒、保健品盒包装量产过程中,薄膜跑偏是高频故障。薄膜偏移会造成成品缺膜、余膜过多、包装歪斜、次品率飙升,严重拖慢产线效率。本文梳理三维包装机薄膜跑偏各类故障根源,分步讲解调试方法,并对比普通变频机型与伺服张力机型的差异,给包装车间设备运维人员参考。
一、什么是三维包装机薄膜跑偏?带来哪些生产损失
透明膜三维包装机(烟包机)依靠连续送膜、折膜、热封完成礼盒整体裹包。薄膜跑偏指薄膜在输送过程中向左侧或者右侧持续偏移,无法保持和包装盒中心线对齐。
跑偏典型现象:
成品包装盒一侧薄膜短缺,封边封不住;另一侧薄膜堆积多余膜料
包装成品外形歪斜,外观不合格,直接判定次品
薄膜频繁起皱、撕裂,频繁停机换膜,有效生产时长下降
耗材浪费严重,薄膜损耗增加,拉高单品包装成本
严重时会刮伤热封刀,造成设备二次损坏
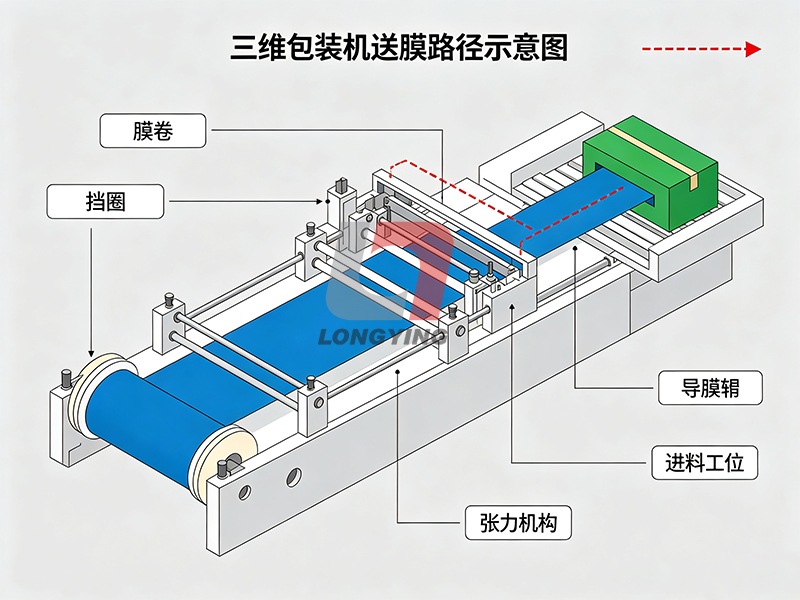
很多工厂运维遇到跑偏问题,只简单微调导辊,治标不治本,量产时故障反复出现。想要彻底解决,需要从膜卷、导辊、张力、进料、机械结构多维度排查。
二、透明膜三维包装机薄膜跑偏详细故障原因
2.1 膜卷安装与挡圈问题(最常见)
膜卷本身没有居中放置,两侧固定挡圈松动、倾斜,膜卷在运转过程中左右窜动。薄膜出厂卷材本身存在厚薄边、膜卷端面不平整,高速送膜时极易往一侧偏移。
2.2 导膜辊污染、磨损、转动不同步
送膜路径上所有导膜辊、压膜辊表面积攒膜屑、热熔胶、油污,辊面摩擦力左右不一致; 导辊轴承老化卡顿,两侧转动阻力不一样,薄膜受力不均,向阻力小的一侧偏移。
2.3 薄膜张力左右不平衡
送膜张力是控制薄膜平稳输送的核心。 张力过大:薄膜被强行拉伸,容易单边拉长,出现跑偏 + 起皱; 张力过小:薄膜松弛抖动,送膜不稳定; 左右张力不一致,薄膜持续向张力更小的一侧跑膜。普通变频机型张力控制精度低,大批量长时间生产,张力容易漂移跑偏。
2.4 包装盒进料定位偏移
盒子输送轨道挡板松动,包装盒进料时不在设备中心线上。盒子推料进入折膜工位时,盒子本身偏左 / 偏右,拉扯薄膜,造成包装歪斜,看起来像是薄膜跑偏。
2.5 其他隐性机械因素
折膜成型器位置偏移、热封机构左右压力不一致、机架长期使用轻微变形,也会诱发持续性薄膜跑偏。这类故障单纯调膜卷无法解决,需要整机校准。
📊故障快速排查对照表
| 故障大类 | 直观现象 | 排查优先级 |
| ---- | ---- | ---- |
| 膜卷安装挡圈问题 | 开机就跑偏,换膜卷后故障变化明显 |⭐⭐⭐⭐⭐|
| 导膜辊脏污 / 卡顿 | 运行一段时间后慢慢跑偏,辊面有膜屑 |⭐⭐⭐⭐|
| 薄膜张力失衡 | 时好时坏,提速后跑偏加重 |⭐⭐⭐⭐|
| 包装盒进料偏移 | 盒子包装整体歪斜,膜本身没有单独偏移 |⭐⭐⭐|
| 成型器 / 热封机械偏移 | 调整张力、膜卷依旧持续跑偏 |⭐⭐|
三、薄膜跑偏分步调试操作指南(按顺序操作)
安全提醒:设备调试前务必停机断电,禁止在设备高速运转状态下手伸入送膜区域!
步骤 1:检查并重新校正膜卷与挡圈
松开膜卷两侧挡圈,取出膜卷,检查卷材端面是否凹凸不平;
将膜卷居中放置在放卷轴上,保证膜料出料方向和送膜路径平行;
锁紧两侧挡圈,限制膜卷左右窜动,挡圈不可压太紧,避免膜卷转动阻力过大;
膜卷本身有厚薄边缺陷时,优先更换合格薄膜原材料。
步骤 2:全面清洁、检查所有导膜辊
清理全部导辊、压辊表面的膜屑、油污、热熔残留物;
手动转动每一根导辊,观察是否存在卡顿、异响;
轴承卡顿的导辊及时更换轴承,保证每根导辊转动顺滑无阻力差。
步骤 3:调节薄膜张力,保证左右受力均匀
低速空载走膜,观察薄膜状态:薄膜平整无抖动、不起皱为最佳;
左右张力单独微调,做到薄膜在输送路径居中,不贴左导辊、不贴右导辊;
逐步提升设备速度测试,提速后若再次跑偏,重新修正张力;
提示:普通变频机型张力稳定性弱,长时间量产容易张力漂移,跑偏反复出现。
步骤 4:校准进料轨道,保证包装盒居中输送
调整进料侧挡板,根据盒子宽度微调间隙,盒子输送不左右晃动;
校准推盒机构,保证盒子进入折膜成型器时,和薄膜中心线重合;
连续试包 10-20 个产品,观察盒子入膜位置,有无单侧偏移。
步骤 5:成型器与热封机构复核(顽固跑偏才操作)
当以上步骤全部调试完成,依旧持续跑偏,则需要检查折膜成型器是否偏移、热封压块左右压力是否一致,重新校准成型器位置。
四、普通变频三维包装机 VS 伺服张力三维包装机对比
| 对比项 | 普通变频三维包装机 | 龙应伺服张力透明膜三维包装机 |
张力控制方式 | 变频控制,张力精度一般 | 伺服独立张力控制系统,实时动态补偿 |
薄膜跑偏表现 | 长时间量产张力漂移,跑偏故障多发 | 自动补偿张力波动,大幅减少薄膜跑偏、起皱 |
生产稳定性 | 适合小批量间断生产 | 适合工厂长时间连续大批量量产 |
适配产品 | 单一规格礼盒 | 口红盒、面膜盒、保健品盒、月饼礼盒多品类切换 |
附加功能 | 基础裹包 | 可加装防伪易撕拉线,对接装盒机形成自动化产线 |
运维成本 | 调试频次高,次品、薄膜损耗偏高 | 故障少,调试简单,耗材损耗更低 |
五、龙应透明膜三维包装机厂家介绍
龙应是透明膜三维包装机源头实体制造厂家,设备自研自产,核心升级伺服张力控制系统,从硬件层面改善薄膜跑偏、起皱难题,减少车间运维调试工作量,稳定量产良品率。
✅适配包装品类:口红盒、面膜盒、保健品盒、月饼礼盒、各类方形礼盒透明膜裹包
✅功能拓展:设备可加装防伪易撕拉线,可对接前端装盒机,搭建完整自动化包装流水线
✅服务支持:支持非标定制,全国上门安装调试、现场操作培训;客户可携带样品到厂免费试机。
如果你车间三维包装机频繁出现薄膜跑偏、包装次品多,欢迎咨询获取试机方案与设备参数。
透明膜三维包装机薄膜跑偏,三维包装机调试方法,烟包机走膜跑偏故障,礼盒三维包装机,伺服三维透明膜包装机,保健品盒裹包机,月饼盒三维包装设备,透明膜包装机厂家,三维包装机张力调节,自动烟包机