

果汁饮料生产线常见生产痛点,巴氏杀菌与 CIP 清洗如何赋能饮品工厂提质增效|龙应一站式整线解决
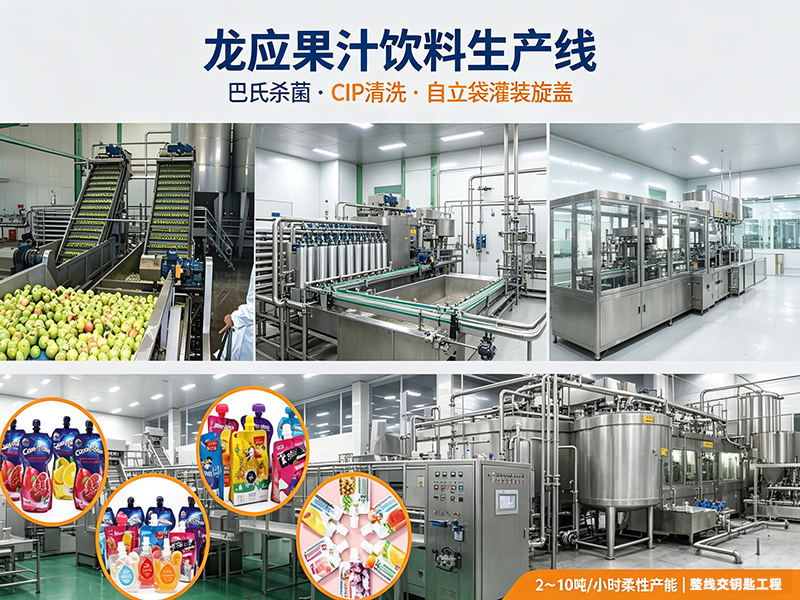
果汁饮料生产属于高卫生要求的液态食品加工行业,高糖高酸物料极易滋生微生物、产生结垢,中小饮品厂在扩产、新品迭代过程中普遍面临杀菌不稳定、清洗耗时长、批次品质波动大、人工成本高、换产困难等一系列痛点。龙应依托多年果蔬饮品整线项目经验,打造集成巴氏杀菌线、全自动 CIP 原位清洗系统、调配均质、自立袋充填旋盖等单元的一体化果汁饮料生产线,针对性解决果汁工厂核心生产难题,兼顾产能柔性、食品安全、风味保留与运维成本。本文深度剖析果汁饮料工厂真实痛点,对比传统工艺与龙应工艺差异,详解巴氏杀菌线、CIP 清洗系统的技术优势,为果汁、植物蛋白饮料企业生产线升级提供参考方案。
一、果汁饮料工厂普遍存在的生产痛点
果汁物料富含糖分、有机酸、果肉纤维,生产过程极易氧化、结垢、滋生生物膜。很多饮品工厂在投产运营一段时间后,各类生产问题集中爆发,制约产能与产品安全,主要痛点分为五大类。
1. 杀菌工段痛点:温控不准,风味受损,食品安全风险高
传统杀菌设备存在温度、时间控制精度不足问题:温度偏低,杀菌不彻底,成品微生物超标,引发退货、监管风险;温度过高、热处理时间过长,果汁发生褐变、香气流失、维生素大量破坏,口感变差。老旧杀菌设备换热板容易积垢,换热效率持续衰减,需要频繁停机拆洗,生产线中断,产能利用率大幅下滑。部分小厂采用间歇式杀菌,批次之间杀菌参数不一致,同一款果汁不同批次色泽、口感差异明显,品牌品质不稳定。
2. 清洗工段痛点:人工拆洗耗时费力,清洗不彻底,交叉污染风险大
传统生产线大多采用人工拆解管路、罐体清洗。果汁糖垢、果肉残渣附着力强,人工清洗很难清除管壁、阀门死角的生物膜,残留物料发酵滋生细菌,造成不同产品批次交叉污染。人工清洗模式耗水、耗蒸汽、清洗剂用量大,清洗周期长,换产等待时间久;每次清洗需要大量操作工,人工成本居高不下。同时人工清洗质量高度依赖操作人员责任心,清洗效果不可量化,无法留存完整清洗记录,食品审核、客户 FAT 验收时资料缺失。
3. 整线工艺痛点:工段之间匹配度差,柔性不足,扩产受限
很多工厂设备分多家采购,调配、杀菌、灌装设备来自不同厂家,设备联动差,出现工序瓶颈。例如杀菌线产能上去了,但后端自立袋灌装旋盖跟不上,或者灌装速度快,前端调配供料不足。老线固定产能,很难快速切换产品,从清汁果汁换到带果肉果汁、植物蛋白饮品,改造麻烦,换品调试周期长。部分老旧设备管路布局不合理,果汁输送过程混入大量空气,产品氧化变色,货架期缩短。
4. 包装工段痛点:自立袋灌装漏液、旋盖松紧不一,返工率高
自立袋是果汁饮料主流包装形式之一。很多饮品厂灌装环节依靠人工辅助拧袋、拧盖,灌装量误差大,袋口沾料,密封失效,出现漏袋;旋盖扭矩不稳定,盖子过松渗漏,盖子过紧导致袋口破损。人工操作速度有限,旺季订单爆发时产能无法跟上,大量人工操作带来额外人工成本,产品返工损耗原料,降低企业利润。
5. 运维与合规痛点:数据无法追溯,设备故障率高,验收困难
老旧生产线缺少 PLC 集中控制系统,生产温度、压力、清洗参数没有自动记录,一旦出现质量问题,无法反向溯源。设备故障只能靠操作工经验判断,停机排查时间长。面对客户审核、食品生产核查、FAT 验收,缺少完整工艺日志、清洗记录,审核通过率低。
果汁饮料工厂痛点与龙应解决方案对照表
果汁饮料生产属于高卫生要求的液态食品加工行业,高糖高酸物料极易滋生微生物、产生结垢。 龙应依托多年果蔬饮品整线项目经验,通过巴氏杀菌线、全自动 CIP 原位清洗系统、自立袋充填旋盖等单元, 针对性解决果汁工厂核心生产难题。
序号 生产痛点分类 具体表现 带来的直接损失 龙应解决方案 1 杀菌工艺痛点 温度波动大、换热板结垢、批次风味差异、杀菌不足 / 过度杀菌 微生物超标风险、果汁褐变香气流失、频繁停机拆洗 龙应板式巴氏杀菌线,精准温控,实时参数记录,适配果汁短时低温杀菌 2 清洗系统痛点 人工拆解清洗、死角残留、耗水耗汽大、清洗无记录、交叉污染 换产周期长、人工成本高、食品安全隐患、审核不通过 配套全自动 CIP 原位清洗系统,无需拆机,多段清洗程序,自动留存清洗数据 3 产线柔性痛点 各设备不联动,产能不匹配,产品切换困难 扩产改造投入大,新品试产周期长,订单承接受限 龙应整线一体化设计,产能区间灵活可调,支持清汁、果肉果汁、植物饮料快速换产 4 自立袋包装痛点 灌装精度差、袋口污染、旋盖扭矩不稳、漏袋返工多 原料损耗高、人工成本高、客户投诉率上升 龙应自立袋充填旋盖一体机,2~10 吨/小时产能,灌装旋盖一体化,袋口洁净密封稳定 5 数据合规痛点 生产参数人工记录,故障难溯源,缺少生产日志 质量事故无法排查,客户 FAT 验收困难 PLC 集中控制系统,工艺参数全程采集存储,故障报警,支持审核溯源
二、龙应果汁饮料生产线核心工艺优势:巴氏杀菌线 + CIP 清洗系统
龙应拥有湖州 35000㎡生产工厂,可提供从原料预处理、调配均质、巴氏杀菌、CIP 清洗、自立袋灌装旋盖到成品输送的果汁饮料整线交钥匙工程,设备符合食品级标准,支持 ISO9001、CE 认证,可配合客户完成 FAT 验收。龙应不单独售卖单机,而是结合客户产品配方、场地条件、目标产能,做全流程工艺规划,打通各工段协同,消除生产瓶颈。
2.1 龙应巴氏杀菌线,守住果汁风味与食品安全底线
巴氏杀菌是果汁饮品生产的核心工序,龙应板式巴氏杀菌线针对果汁高酸、含糖、含果肉的物料特性定制设计,区别于通用型杀菌设备。
精准温控,保护天然风味:采用板式换热结构,实现短时低温巴氏杀菌,温控精度 ±0.5℃,可稳定控制 85~95℃,15~30 秒杀菌工艺。在杀灭致病菌、腐败微生物的同时,最大程度保留果汁原有果香、维生素,减少褐变,解决传统杀菌温度忽高忽低、果汁熟味重的问题。
防结垢设计,延长连续生产时长:换热板片选用食品级不锈钢,流道结构优化,降低果肉、糖垢附着速度;配合 CIP 清洗联动,定时自动清洗换热单元,延缓结垢,减少停机拆洗频次,提升设备连续运行时长。
实时监控与数据留存:全线温度、压力、流量传感器实时采集数据,接入主控 PLC,一旦温度偏离设定区间自动报警,记录每一批次杀菌曲线,产品质量可追溯,满足食品监管与品牌客户审核要求。
产能柔性适配:巴氏杀菌单元产能可匹配 2-10 吨 / 小时自立袋灌装线,从小型饮品厂新品试产,到中型工厂规模化量产,按需配置,可兼容清汁果汁、带果肉果汁、植物蛋白饮料。
2.2 龙应全自动 CIP 原位清洗系统,无需拆机,高效卫生清洗
CIP 原位清洗(Clean-in-Place)是现代化食品饮料工厂的标配,龙应 CIP 系统与杀菌线、调配罐、管路、自立袋灌装机完整联动,整套清洗流程在不拆卸设备、不打开管路的前提下完成。
多段自动清洗程序:预设预冲洗、碱洗、中间冲洗、酸洗、终冲洗、消毒完整流程。针对果汁糖垢、有机残渣,酸碱清洗程序自动切换,控制清洗液浓度、温度、循环流速,利用湍流冲刷管道、阀门、罐体死角,清除生物膜,避免人工清洗残留问题,杜绝不同产品批次交叉污染。
节约水、蒸汽、清洗剂:相比人工拆洗,龙应 CIP 系统采用闭环循环,清洗药剂循环利用,大幅降低水、蒸汽、化学品消耗,降低工厂运维成本;整套清洗流程自动运行,减少现场操作人员,降低人力投入。
清洗记录自动存档:CIP 系统自动记录每一次清洗的时间、温度、药剂浓度、冲洗电导率,生成清洗报告,完整留存,审核、FAT 验收时直接调取,解决人工记录不规范的痛点。
灵活切换清洗方案:可根据产品类型切换清洗程序,生产高糖果汁一套程序,生产植物蛋白饮料另一套程序;换产时一键启动清洗,缩短批次切换等待时间,提升设备稼动率。
2.3 龙应整线配套工艺,打通从原料到成品全链路
除核心巴氏杀菌工段与 CIP 清洗系统外,龙应果汁饮料生产线完整覆盖上下游工序:
原料预处理单元:鲜果清洗破碎榨汁,或是浓缩汁调配方案可选;多级过滤去除粗纤维杂质,可根据产品需求生产清汁或带果肉果汁。
调配均质脱气单元:自动配料系统精准配比原料,高压均质细化果肉颗粒,真空脱气去除果汁内部空气,减少氧化变色,提升产品稳定性,降低分层沉淀风险。
自立袋充填旋盖单元:配套龙应自立袋充填旋盖一体机,小时产能 2-10 吨,自动挂袋、伺服定量灌装、一体化旋盖,袋口洁净,密封稳定不漏液,适配果汁、豆奶、植物饮品。
智能中控系统:整套产线 PLC 集中控制,人机界面操作简单,支持参数预设、故障自诊断、远程查看,操作工上手门槛低,减少人为操作失误。
卫生材质标准:所有接触物料部分全部采用食品级 304/316 不锈钢,符合食品生产规范,满足国内以及出口市场要求。
三、龙应果汁饮料生产线适用客户群体
新建果汁、果蔬汁、植物蛋白饮料工厂,需要一站式整线规划;
现有饮品工厂生产线升级改造,杀菌不稳定、清洗效率低,想要降低返工率;
中小饮品企业,需要柔性生产线,多品类产品共线生产,快速切换配方;
饮品代工企业,需要满足大客户审核、FAT 验收要求,生产数据可追溯;
计划新增自立袋果汁产品线,寻找灌装、杀菌、清洗整套解决方案。
四、结语
果汁饮料生产的核心矛盾,是在保障微生物安全的前提下,最大程度保留果汁天然风味,同时控制生产损耗、人工成本、停机时间。传统单机拼凑的生产线,很容易出现杀菌波动、清洗死角、工序脱节等一系列生产痛点,持续吞噬工厂利润。龙应依托完整的饮品设备研发制造能力,将巴氏杀菌工艺、全自动 CIP 原位清洗系统与自立袋灌装单元深度集成,提供工艺设计、设备制造、现场安装调试、人员培训、售后运维一体化果汁饮料生产线方案,帮助饮品工厂解决杀菌、清洗、灌装、品控、合规等难题。
如果您正在考察果汁饮料生产线升级或新建项目,欢迎联系龙应工程师,结合您的产品配方、车间场地、目标产能,定制专属工艺方案与设备报价。
五、FAQ 问答模块
Q1:果汁饮料生产线一般包含哪些核心工段?
A:一条完整的果汁饮料生产线通常包含原料预处理(清洗、破碎、榨汁或调配)、过滤净化、均质脱气、巴氏杀菌、CIP 原位清洗、灌装封口(自立袋 / 瓶装 / 屋顶盒等)、成品输送与后包装等工段。龙应可提供从原料到成品的整线交钥匙工程,根据产品类型(清汁 / 浊汁 / 果肉果汁 / 植物蛋白饮料)定制工艺路线。
Q2:巴氏杀菌和高温瞬时杀菌(UHT)有什么区别?果汁选哪种更好?
A:巴氏杀菌通常温度在 85~95℃、保持 15~30 秒,属于低温短时杀菌,更适合对风味和维生素保留要求高的果汁类产品;UHT 超高温瞬时灭菌一般在 120℃以上,杀菌更彻底,可常温长保质期,但对果汁香气和热敏性营养破坏较大。果汁类产品若追求新鲜口感和天然风味,通常优先选择板式巴氏杀菌线,配合冷链或冷藏销售。龙应可根据目标保质期和渠道选择推荐对应杀菌工艺。
Q3:果汁生产线为什么一定要配 CIP 清洗系统?
A:果汁含糖、含酸、含果肉纤维,极易在管壁、阀门、换热器表面形成糖垢和生物膜,人工拆解清洗不仅耗时长、残留风险高,还无法保证清洗一致性。CIP 原位清洗系统无需拆机,按预冲洗 — 碱洗 — 中间冲洗 — 酸洗 — 终冲洗 — 消毒的程序自动运行,可清除死角生物膜、避免批次交叉污染,同时自动记录清洗参数,满足食品审核和客户 FAT 验收要求。
Q4:自立袋充填旋盖机的产能一般能做到多少?适合哪些饮品?
A:龙应自立袋充填旋盖一体机产能范围约 2~10 吨 / 小时,可根据前端调配和杀菌产能灵活匹配。该设备支持自动挂袋、伺服定量灌装、智能旋盖,袋口洁净、密封稳定不漏液,适用于果汁饮料、植物蛋白饮料、豆奶、酸奶、营养液、调味品等多种自立袋包装产品,更换规格便捷,适合多品类柔性生产。
Q5:新建果汁饮料生产线,从接洽到投产一般需要多久?
A:整线项目周期取决于产能规模、工艺复杂度和现场施工条件。通常流程为:需求沟通(产品配方、产能、场地)→ 工艺方案与布局设计 → 设备制造与 FAT 工厂验收 → 现场安装调试 → 试生产与人员培训 → 正式投产。龙应在湖州拥有 35000㎡生产基地,可承接整线交钥匙工程,具体周期需结合项目方案评估。
Q6:龙应果汁饮料生产线有哪些资质和认证?
A:龙应设备接触物料部分采用食品级 304/316 不锈钢,产线符合食品生产规范,支持 ISO9001、CE 等认证要求,可配合客户完成 FAT 工厂验收、客户审核及食品生产许可核查,生产数据和清洗记录可全程追溯。
下一篇:没有了!