

三维包装机封口不牢、一撕就开?原因分析、五步排查法与解决清单(附热封参数表)
核心结论先行:三维包装机封口不牢、容易开膜,本质是 "热封强度不足"—— 封口处的薄膜没有在足够温度、足够压力、足够时间下完成充分熔融粘合。绝大多数开膜问题都能归入四类原因:热封温度未达薄膜要求、推板行程不足导致推送不到位、误用非热封型普通薄膜、烫板与产品接触时长不足。从这四项入手排查,即可解决大部分故障;少数顽固问题再往下深查压力、烫板状态和膜卷质量。
一、封口不牢是三维包装机最隐蔽的 "成本黑洞"
很多厂家容易忽视一个事实:开膜损耗不是小概率偶发,而是持续吃利润的隐性成本。成品刚下线的封口强度勉强合格,但经过入库堆叠、物流运输的挤压、颠簸和温差变化,薄膜封口处受力即裂,一撕就开,产品裸露受潮,只能返工重包。
| 损耗环节 | 具体表现 | 隐性成本 |
|---|---|---|
| 材料浪费 | 开膜产品需撕膜重包 | 膜材损耗率上升,采购成本增加 |
| 返工人工 | 拆包、重新包膜、复检 | 占用人力,产线效率下降 |
| 物流索赔 | 运输途中开膜、产品受潮受损 | 赔付、退换货、补发货成本 |
| 客户信任 | 终端开箱即见开膜 | 口碑受损,复购率下降 |
一台设备封口稳定性差,损失的远不止一卷膜的钱。
二、先理解原理:封口强度由 "温度 × 压力 × 时间" 共同决定
透明膜三维包装机的热封工序,简单说就是:送膜 → 裹包 → 推包 → 烫板加热加压 →(可选)热收缩通道收紧。其中封口强度完全取决于烫板作用于薄膜重叠处的三个要素:
温度:把薄膜热封层加热到熔融温度,使其具备粘合能力。温度不够,薄膜未熔融,形成 "虚封";温度过高,薄膜碳化变脆,一碰就碎。
压力:烫板压紧后,熔融的膜层才能紧密贴合、挤出气泡,形成致密粘合。压力不足,封口只是 "搭在一起",轻轻一撕就分离。
时间:薄膜需要足够的接触时间才能吸热、熔融、定型。接触时间过短,表面粘住了、内部还没熔透,受力即开 —— 这正是很多 "看着封好了、一撕就开" 的真相。
三者缺一不可。排查开膜问题时,思路也应当围绕这三要素展开。
三、封口不牢 / 容易开膜的常见原因(附现象对照表)
1. 热封温度未达到薄膜热封要求(最常见)
每种薄膜都有自己的 "热封窗口"(热封温度区间)。温度低于窗口下限时,薄膜热封层没有充分熔融,封口呈现虚粘状态—— 表面看似粘住,实际没有形成分子级粘合,轻轻一撕就整条分离。反过来,温度过高同样致命:薄膜过度熔融甚至碳化,封口发脆、发黄、出现烫孔,受轻微外力即断裂。
2. 推板行程不足,包装盒推送不到位
推板行程是指推板把包装盒推送至烫板工位的距离。行程不足时,盒子没有推到标准位置,薄膜重叠处没有正对烫板,导致长侧封口偏移、错位、只封住一部分,封口宽度不足,强度自然大打折扣。
3. 误用非热封型普通薄膜
这是最容易被忽视、也最致命的原因。不是所有透明膜都能热封:普通未涂布薄膜(如普通 BOPP 膜)没有热封层,无论温度怎么调都 "封不上",或者只是靠烫板把膜烫变形 "搭" 在一起,强度极低。必须使用专用 BOPP 热封膜(带热封涂层的双向拉伸聚丙烯薄膜)。
4. 烫板与产品接触时长不足
产线提速后,烫板接触时间被压缩。接触时间不足时,薄膜来不及完全熔融就被移走,封口 "表面粘住、内部未熔透",入库、运输受力即开。速度越快,热封时间越短,对温度和压力的要求越高,三者需要重新匹配。
5. 其他常见诱因(排查时一并考虑)
| 序号 | 原因 | 典型现象 | 快速判断方法 | 解决方向 |
|---|---|---|---|---|
| 1 | 热封温度过低 | 封口虚粘、一撕就开、断面无拉丝 | 撕开封口观察断面:无拉丝状即未充分熔融 | 对照薄膜热封窗口,每次上调 3~5℃ 试机 |
| 2 | 热封温度过高 | 封口发脆、发黄、出现烫孔碳化 | 观察封口边缘是否变色、脆裂 | 下调温度,并校验温控精度 |
| 3 | 推板行程不足、推送不到位 | 长侧封口偏移、错位、只封一部分 | 停机观察推板是否把盒子推至烫板正中 | 校准推板行程与限位 |
| 4 | 误用非热封型普通薄膜 | 怎么调温都封不牢、无粘合 | 核对膜材牌号是否标注 "热封型 / BOPP 热封膜" | 更换专用 BOPP 热封膜 |
| 5 | 热封接触时间不足 | 表面粘住、内部未熔透,受力即开 | 降速试封,若改善即为时间不足 | 延长烫板接触时间或适当降速 |
| 6 | 热封压力不足、压紧不均 | 封口局部虚粘、边角翘起 | 观察烫板与盒面是否全面贴合 | 调大压力,检查烫板平行度 |
| 7 | 烫板脏污、涂层磨损、不平整 | 封口局部不牢、有残胶压痕 | 检查烫板表面是否积胶、划伤 | 清洁烫板,必要时更换涂层 / 烫板 |
| 8 | 膜卷质量问题(受潮、过期、厚度不均、电晕不足) | 封口强度时好时坏、同卷膜波动大 | 换一卷新膜对比试封 | 更换合格膜卷,按储存要求防潮存放 |
四、五步排查法:从现象一步步定位根因
遇到开膜问题,不要一上来就动温度。按下面的顺序排查,能最快锁定根因、避免把参数越调越乱:
看现象定位部位:先确定开膜发生在长侧封还是左右端封,是整条封口虚粘,还是局部不牢、边角翘起。部位不同,原因不同。
查膜材:确认用的是不是专用 BOPP 热封膜;查看膜卷生产日期、是否受潮、厚度是否均匀。膜不对,后面全白调。
查温度:对照薄膜的热封窗口,用点温计实测烫板实际温度(表显温度≠实际温度),确认偏差。
查时间与速度:计算烫板实际接触时长,确认是否被提速压缩;必要时降速试封对比。
查压力与机构:检查推板行程是否到位、烫板是否压紧且平行、压力是否稳定、烫板表面是否干净。
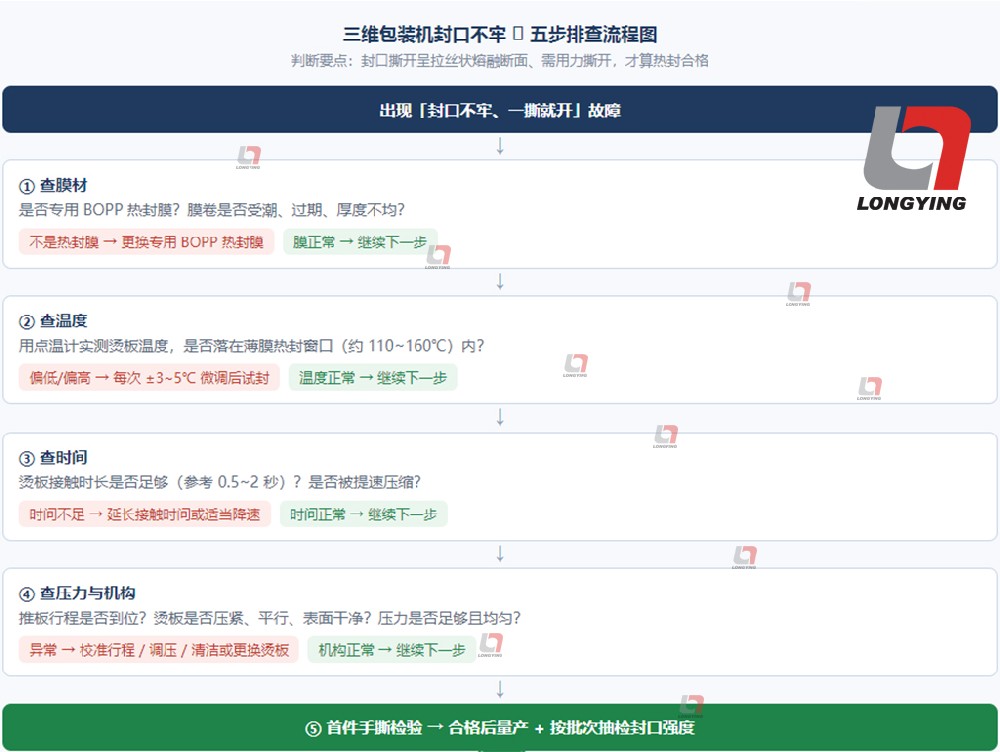
每完成一步,做一次 "手撕测试":封口应呈现拉丝状熔融断面、撕开时需用力且有纤维状拉扯,才说明热封强度合格。
五、解决方案清单
5.1 换对膜:选用专用 BOPP 热封膜
这是投入最小、见效最快的一步。BOPP 热封膜在基材表面涂覆了专用热封层,热封窗口宽、封口强度高、透明度好,是目前保健品、化妆品、月饼礼盒等透明膜包装的主流选择。行业研究一般认为 BOPP 热封膜的最佳热封温度区间约为 135~160℃维普期刊,三维包装机产线调试中常取 130~150℃qdzzpackaging.com。具体以膜材厂家提供的技术参数(TDS)为准。
5.2 校准推包行程
调整推板行程和限位,确保每一个盒子都能被推送到烫板正中位置,薄膜重叠处完整覆盖烫板工作面。同时核对膜长设定:透明膜宽度一般可按 "2 × 盒长 + 2 × 盒高 + 重叠余量(10~15mm)" 估算佛山市迈特凯包装机械有限公司,膜长不对也会导致封口位置偏移。
5.3 合理延长热封接触时间,匹配生产线速度
提速必须建立在热封时间够用的前提下。热封接触时间一般控制在 0.5~2 秒蕊达派智能装备(昆山)有限公司,提速后若时间被压缩到不足,应同步上调温度和压力来补偿,或适当降速,保证封口 "熔透" 而非 "粘住"。
5.4 温度、压力协同微调
调温原则:每次 ±3~5℃ 小幅调整,试封后再微调,禁止大幅跳变qdzzpackaging.com。
调压原则:压力调到烫板与盒面全面贴合、封口致密无气泡为准,同时检查左右两侧压力是否一致。
5.5 烫板保养与温控系统校验
定期清洁烫板表面残胶;发现涂层磨损、表面划伤及时更换烫板。同时校验温控系统:用点温计实测烫板实际温度,排查热电偶老化、加热管故障导致的 "表显正常、实际不足"。
5.6 建立首件检验与抽检制度
每次换膜、调机、提速后,先打首件做手撕测试,合格再量产;生产过程中按批次抽检封口强度,把开膜问题拦截在出厂之前,而不是等物流环节暴露。
六、热封工艺参数参考表
以下为行业常见参考值,不同机型、不同膜材差异较大,务必以设备说明书和膜材厂家数据为准,现场实测确定:
| 项目 | 常用参考值 | 说明 |
|---|---|---|
| BOPP 热封膜热封窗口 | 约 110~160℃(多数产线调试常取 130~150℃) | 以膜材 TDS 为准 |
| 长侧封烫板 | 部分机型参考 150~190℃ | 随速度、膜厚调整 |
| 左右侧封烫板 | 部分机型参考 130~140℃ | 同上 |
| 上烫板 | 部分机型参考 110~120℃ | 同上 |
| 下烫板 | 部分机型参考 100~110℃ | 同上 |
| 热封接触时间 | 一般 0.5~2 秒 | 线速度越快,时间越短,需以温度压力补偿 |
| 调温幅度 | 每次 ±3~5℃ | 禁止大幅跳变 |
| 行业标准 | JB/T 10953—2010《透明膜三维包装机》:热封温度应在 50~300℃ 范围内任意可调 | 设备验收参考依据 |
七、高频问题 FAQ
Q1:封口看着粘住了,但一撕就开,是怎么回事?
答:典型的 "虚封"。薄膜表面粘住了,但内部未熔透。优先排查热封时间不足和温度偏低,建议降速或上调温度 3~5℃ 试封对比。
Q2:是不是热封温度越高封得越牢?
答:不是。超过薄膜热封窗口上限,薄膜会过度熔融、碳化变脆,封口反而更容易断裂,还会烫坏产品、污染烫板。温度必须落在薄膜的热封窗口内。
Q3:普通透明膜能代替热封膜吗?
答:不能。普通膜没有热封层,无法形成真正粘合。必须使用专用 BOPP 热封膜或对应材质的可热封薄膜。
Q4:换了新膜之后还是开膜,说明设备有问题?
答:不一定。换膜后要重新匹配温度、时间、压力三参数,并检查推板行程与烫板状态。建议按上文五步排查法逐项确认。
Q5:如何快速判断是膜的问题还是设备的问题?
答:换一卷已知合格的热封膜、在原参数下试封。若封口恢复正常,问题在膜材;若仍然开膜,则问题在设备参数或机构,继续排查温度、时间、压力与行程。
八、选购建议:如何选一台 "封口稳定" 的三维包装机
封口稳定性是三维包装机最核心的工艺指标,选购时建议重点考察四点:
热封机构设计:烫板加热是否均匀、控温是否精确(看温控精度与超温保护)、压力是否可调且稳定 —— 这直接决定封口一致性。
推包与压料机构:推板行程是否可精确校准、压料是否到位,避免 "推送不到位导致封口偏移" 这类结构性问题。
适配性与定制能力:包装盒型是否覆盖你的产品(保健品、化妆品、月饼礼盒等),能否支持非标尺寸定制。
厂家服务:是否提供上门安装、操作培训,能否支持携带样品现场试包验证 —— 试包是检验封口稳定性的最直接方式。
以龙应透明膜三维包装机为例:源头厂家优化了热封机构设计,温控与烫板压力系统经过针对性调校,封口稳定性强,有效降低开膜次品率;设备适配保健品、化妆品、月饼礼盒包装,支持非标尺寸定制,并提供上门安装培训。采购前建议携带样品现场试包,用实际封口强度说话。
三维包装机开膜问题,90% 出在 "膜、温度、时间、行程" 四个字上。只要用对 BOPP 热封膜、把温度调进热封窗口、保证烫板接触时间、校正好推包行程,再配合首件检验制度,开膜损耗完全可以控制在极低水平。遇到问题别急着大调参数,按 "先查膜、再查温、后查时、末查机构" 的顺序排查,一次定位,彻底解决。
上一篇:透明膜三维包装机哪家好?2026年选购全攻略与品牌深度对比
下一篇:没有了!