

龙应即食粥整线生产线|生米灌装 + 高温杀菌一体化方案,解决杯装 / 碗装常温粥工厂量产痛点,产能按需定制
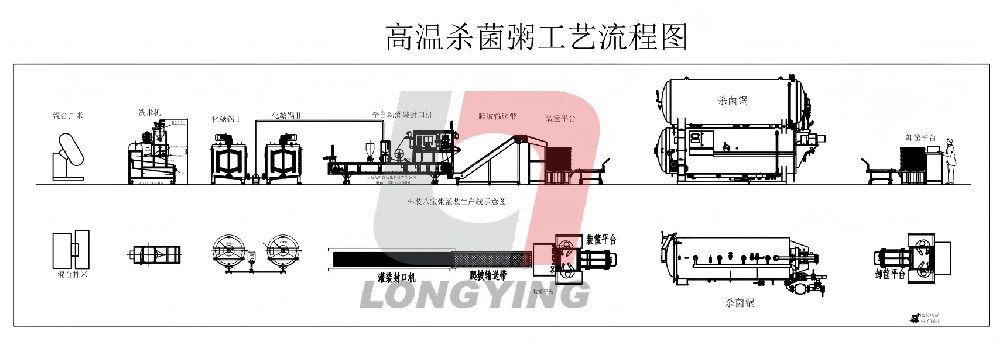
国内即食早餐粥、小金碗滋补粥市场持续扩容,大量食品厂在自建常温粥产线时,选用传统熟料预煮灌装方案,面临能耗高、二次污染、谷物软烂、批次口感不稳定等难题。龙应整套即食粥生产线,主打生米灌装、密封后高温高压杀菌同步熟化工艺,整线包含前处理、定量投米、汤汁灌装、封口、杀菌、冷却全流程,一条产线兼容杯装杂粮粥、小金碗燕窝粥等多种容器,模块化设计产能可按需定制。从根源解决传统熟灌工艺痛点,产品无需添加防腐剂,实现长保质期常温流通,满足 SC 食品车间审核,降低工厂综合生产成本,适配中小工厂试产、品牌规模化量产。
一、即食粥工厂传统产线五大核心生产痛点
多数食品厂早期采用先大锅预煮粥体,冷却之后再灌装的熟料生产模式,整套工序链条长,生产不稳定,成本居高不下;部分工厂尝试生米灌装,但产线配套不完善,投米不均、封口耐杀菌性能不足,杀菌阶段爆碗、渗漏频发,制约量产。
熟料预煮工序冗长,能耗高,存在二次微生物污染风险传统工艺需要大锅熬粥、保温、冷却、中转暂存。熬煮环节消耗大量蒸汽;煮熟后的粥体暴露在车间环境中转、冷却,极易滋生细菌,对洁净车间等级、人员操作管控要求极高;一旦冷却环节管控不到位,整批产品微生物超标。同时熟粥长时间保温存放,米粒过度糊化,粥体软烂、分层,不同批次口感差异大,复购下降。
生米灌装方案配套不完善,谷物、杂粮定量投放不准单独采购灌装单机,缺少前端自动洗米、筛分、定量投米系统,人工称量投料,每杯 / 每碗米量、杂粮配比波动大;红豆、黑米、莲子等颗粒物料容易搭桥、堵料,出现有的碗杂粮多、有的几乎无固形物,产品质检不合格,客诉多。
杯碗混用难度大,封口不耐高温杀菌,灭菌后爆碗、渗漏报废PP 杯、小金碗在 121℃高温高压杀菌环境下,容器会受热膨胀。普通封口设备只做常温封口,没有针对反压杀菌工况做温压匹配,封口层附着力不足,杀菌后出现封边开裂、微渗漏;轻则产品变质,重则批量爆碗,整锅杀菌产品报废,原料损失巨大。很多设备只能单一做杯或者单一做碗,切换产品需要更换整条产线,投入成本高。
产线固定产能,订单波动时设备利用率低市面成套粥生产线多为固定配置。初创食品企业新品试产阶段,订单少,高速整线闲置,固定资产占用资金;后期品牌爆单,原有产线产能跟不上,需要重新采购整套设备,二次投入成本高,产线改造周期长,错失销售旺季。
整线设备品牌零散,对接调试困难,清洗维护繁琐很多工厂设备分头采购:洗米设备、灌装封口、杀菌釜来自不同厂家,设备之间信号、输送节拍不匹配,现场调试周期漫长;接触物料管路、料仓死角多,杂粮、高蛋白滋补物料容易残留,清洗耗时长,切换燕窝粥、八宝粥等不同 SKU 容易串味,难以通过 SC 车间核查。
项目 传统熟料预煮灌装产线现状 龙应生米灌装 + 高温杀菌一体化整线解决方案升级方案 生产工序 原辅料清洗 → 熬煮 → 冷却 → 暂存 → 灌装 → 封口 → 杀菌 原辅料清洗筛分 → 生米/杂粮定量投放 → 汤汁灌装 → 封口 → 高温高压杀菌(同步熟化)→ 冷却 能耗 大锅持续蒸煮,蒸汽消耗大,能耗高 省去大规模预煮工序,仅杀菌釜集中加热,综合能耗下降 食品安全风险 熟粥冷却中转,易发生二次污染 生料密封后再杀菌,全程密闭熟化,杜绝二次污染,可实现商业无菌 产品品质 米粒过度糊化,粥体分层,批次口感不稳定 密封容器内部蒸煮,米粒颗粒完整,软糯均匀,风味锁留,批次稳定 容器适配 杯、碗切换麻烦,封口难以承受高温杀菌压力 同一主机快速换模,兼容塑料杯、小金碗,封口适配 121℃ 反压杀菌工况 产能 整机定型,改造难度大 模块化设计,灌装头可增减,产能可定制,后期可升级扩容
二、龙应整套即食粥生产线核心优势,生米灌装 + 高温杀菌一体化
龙应依托湖州 35000㎡自有工厂,拥有 ISO9001、CE 认证,打造完整即食粥成套产线,覆盖前处理系统、全自动投米灌装封口主机、旋转式高温高压杀菌釜、冷却输送全链路,专为生米灌装常温粥工艺开发,杯装碗装柔性通用,产能按需定制,一站式交付。
2.1 生米灌装工艺,省去预煮工序,密闭高温杀菌同步完成熟化
整套产线核心工艺:清洗筛选后的生米、杂粮、燕窝、花胶等固形物,直接定量投入杯 / 碗,再灌装糖水 / 粥汤,完成密封;密封成品送入旋转高温高压杀菌釜,121℃高温高压环境下,在包装内部完成蒸煮熟化 + 商业无菌杀菌一步完成。
无需大型熬煮保温罐,大幅减少蒸汽消耗,降低车间能耗;
密封状态下蒸煮,隔绝空气,谷物香气保留更好,营养流失更少,产品不需要防腐剂,常温可长期存放;
旋转杀菌釜,物料受热均匀,杯碗内部熟化程度一致,不会出现半生、夹生问题,成品口感稳定统一。
2.2 自动定量投米 + 分层灌装,固形物配比精准,适配杂粮、燕窝等高价值物料
前端配套洗米、色选、筛分系统,剔除碎米、杂质;配备独立颗粒投放机构,解决杂粮搭桥堵料难题,生米、红豆、莲子可独立定量投放;针对小金碗燕窝粥支持分层加料,固体燕窝单独投放,汤汁后灌装,低剪切输送保护燕窝丝完整。 伺服汤汁灌装系统,潜入式防滴漏灌装头,减少碗口沾料;每杯、每碗固形物和汤汁重量稳定可控,重量偏差小,原料损耗低,满足商超、电商渠道质检标准。
2.3 一机兼容杯装、碗装、小金碗,封口系统适配高温反压杀菌工况
灌装封口主机采用模块化快速换模结构,更换定位工装、模具,即可在杯装早餐粥、小金碗滋补粥之间快速切换。整机接触物料部分采用 SUS304/316 食品级不锈钢,可拆卸管路料仓,方便 CIP 清洗。 封口工位采用多通道独立温控、压力可调热压系统,专门匹配高温杀菌使用的耐蒸煮膜。封口完成后封边强度高,在 121℃高温高压、反压杀菌环境下,不容易出现翘边、微漏、爆碗;可配套封口漏气检测,提前剔除不良品,避免杀菌后整锅报废。
2.4 模块化整线,产能可定制,适配工厂不同阶段生产规模
龙应不售卖固定标准化成套产线,根据客户车间尺寸、包装规格、订单体量定制方案,产能覆盖广:
小产能方案:1800~3000 杯 / 小时,适合新品研发、小批量试产、初创食品厂;
中产能方案:3000~7000 杯 / 小时,适合区域品牌稳定量产;
高速量产方案:7000~13000 杯 / 小时,面向全国品牌规模化生产。 模块化灌装头设计,后期订单增长,可直接增加灌装模块升级产能,无需更换整套主机,降低长期固定资产投入。整线可按需选配喷码、重量复检、次品剔除、MES 生产数据采集模块。
2.5 整线一体化交付,设备协同配套,降低调试难度,满足 SC 车间审核
龙应提供全套粥产线一站式方案:水处理系统、配料冷热缸、洗米筛分、自动灌装封口、旋转杀菌釜、冷却输送全线配套,统一设计节拍,设备之间无缝对接,不用多家供应商反复协调。设备布局按食品车间规范设计,管路无卫生死角,清洗流程标准化,便于 SC 审核、日常车间卫生管理。
三、客户落地案例:华东食品厂常温早餐粥 + 小金碗燕窝粥整线项目
项目背景
华东食品企业,计划同时推出商超杯装杂粮早餐粥与电商小金碗燕窝粥。前期调研熟料工艺,发现熬煮能耗高、粥体口感容易糊烂,冷却环节微生物管控压力大;曾单独采购灌装单机试产生米灌装,封口在杀菌釜频繁渗漏,爆碗报废率高。客户需求:一套产线兼顾杯、碗两款产品,生米灌装工艺,配套完整杀菌系统,前期订单中等,预留后期扩产空间,顺利通过 SC 生产许可审核。
龙应定制方案
交付龙应整套即食粥生产线,采用生米灌装工艺,配置 4 头投米灌装封口主机,产能 3200 杯 / 小时,支持快速切换 300mlPP 早餐杯、小金碗;配套前端洗米筛分系统、分层固形物投料模块;配套旋转高温高压杀菌釜,匹配反压杀菌工艺;整机 SUS316 接触件,预留灌装模块扩容接口。
落地效果
省去预煮大锅,蒸汽能耗明显下降;密封后高温杀菌,杜绝熟粥冷却阶段二次污染,产品实现商业无菌,常温长保,不添加防腐剂;
生米杂粮定量投放稳定,米粒熟化完整,不糊烂,燕窝丝完整,产品品相稳定,客户投诉大幅减少;
封口适配高温杀菌工况,杀菌后渗漏、爆碗不良率控制在 0.5% 以内,原料报废损失大幅降低;
一台灌装主机,杯装早餐粥、小金碗燕窝粥共线生产,不用上两条独立产线,节省厂房面积与设备采购预算;
整线统一规划布局,一次性通过 SC 食品生产核查;模块化设计,后续订单增长可直接增加灌装头提升产能,无需重新采购整条产线。
四、龙应一站式服务保障
龙应自有工厂,全套即食粥生产线可提供全流程技术支持:前期免费样品试机、配方工艺指导、车间布局规划;设备出厂整机联调;现场上门安装、产线联动调试、操作工全套培训;本地化售后响应,备件常备库存,长期技术支持。可根据客户配方、容器材质、车间条件,定制生米灌装工艺方案,配套杀菌工艺参数调试。
结语
即食常温粥生产的核心难点,在于工艺路线选择与整线配套能力。传统熟料灌装工序繁琐、污染风险高;而生米灌装工艺想要稳定量产,必须匹配专业投米灌装设备、耐高温杀菌封口结构与适配的反压杀菌釜。龙应整套即食粥生产线,以生米灌装 + 高温杀菌熟化一体化为核心,一条产线兼容杯装、碗装产品,产能模块化可定制,从前端原料处理、灌装封口到杀菌冷却完整交付,帮助食品工厂简化工序、降低能耗、稳定产品品质,用更低投入布局常温即食粥赛道。
上一篇:小金碗燕窝粥灌装封口机,高价值燕窝粥怎么降低损耗?龙应碗装灌装封口设备,适配即食滋补粥,产能可定制
下一篇:没有了!