

果冻生产线厂家 全自动杯装果冻吸吸果冻生产线,连续巴氏杀菌,果肉果冻灌装设备
杯装果肉果冻、吸嘴袋吸吸果冻是休闲食品赛道热门品类,但果冻胶体、果肉颗粒物料特性特殊,食品工厂量产时普遍遇到灌装裹气泡、果肉上浮分层、杯袋封口不严、巴氏杀菌胀杯破袋、杀菌后析水出水、多包装切换成本高等难题。普通果冻设备无法同时兼容杯装与自立吸嘴袋,杀菌温控不准,造成大量次品损耗。龙应果冻全自动生产线,涵盖溶胶调配、恒温储存、果肉定量灌装、封口、连续式巴氏杀菌、冷却风干全链路一体化方案,一条产线可切换杯装果冻、吸嘴袋吸吸果冻生产;配套连续隧道式巴氏杀菌线,精准控温控时,降低破袋胀杯风险,模块化产能按需定制,满足 SC 洁净车间标准,助力果冻厂稳定品质、降低次品率,实现多 SKU 柔性量产。
一、果冻工厂量产核心痛点
果冻物料含有卡拉胶、琼脂、果肉果粒,胶体遇温度变化容易凝胶凝固;杯装与吸嘴袋两种包装的灌装、封口、杀菌工况差异大,普通设备很难共线生产,量产痛点集中在 6 大方面。
灌装带入气泡,果肉果粒上浮分层,成品品相不稳定果冻浆液粘度高,普通灌装下料容易卷入空气,成品内部出现大量气泡;果肉、椰果密度和胶液不一致,静置后果粒上浮到表层、底部清水析水,果冻分层。同一批次果冻,有的果肉多、有的几乎无颗粒,外观不一致,商超抽检容易不合格,终端客诉多。
杯装、吸嘴袋封口难度不同,封口夹料,巴氏杀菌后胀杯、破袋杯装果冻是膜封,吸吸果冻是吸嘴自立袋热封。灌装时浆液溅到封边,会造成夹料虚封;进入巴氏杀菌隧道,袋内受热产生内压,封口强度不足就会出现胀杯、吸嘴处开裂、软袋破袋漏液。吸嘴袋封口点位多,温度压力控制稍有偏差,大批量杀菌后破损率飙升,整批产品报废损失巨大。
巴氏杀菌温控不稳,杀菌过度析水、口感散烂;杀菌不足容易发霉产气果冻对杀菌参数极其敏感。杀菌温度过高、保温时间过长,胶体结构被破坏,果冻析水出水、弹性变差、口感软烂;温度偏低或者保温时长不够,霉菌酵母菌杀灭不彻底,仓储期间产气胀包变质。传统杀菌线各区段温差大,杯、袋混产时,很难同时匹配两种包装的杀菌曲线。
胶体冷却凝固,管路挂壁堵料,换口味易残留串味果冻胶液温度下降会快速凝胶,料筒、输送管路内壁挂胶结块,造成管路堵塞,需要频繁停机拆解清洗;更换芒果、草莓、柑橘不同风味果冻,物料残留容易串味。清洗工作量大,停机时间长,生产连续性差。
杯装果冻、吸嘴吸吸果冻需要两套独立产线,设备投入高市面多数果冻设备只能单一做杯装或者单一做吸嘴袋,想要同时生产两种产品,必须采购两套灌装主机、两套杀菌线,设备采购成本、厂房占地翻倍;两套产线分开维护,人工管理成本高,小批量多 SKU 生产不划算。
产能固定僵化,淡旺季失衡,人工依赖度高标准定型设备产能无法灵活调整。新品试产阶段高速产线闲置,旺季订单爆发产能跟不上;传统产线人工上袋、人工放杯,人工成本高,人工操作带来卫生隐患,洁净车间管控压力大。
二、龙应果冻全自动生产线|一体化解决方案核心优势
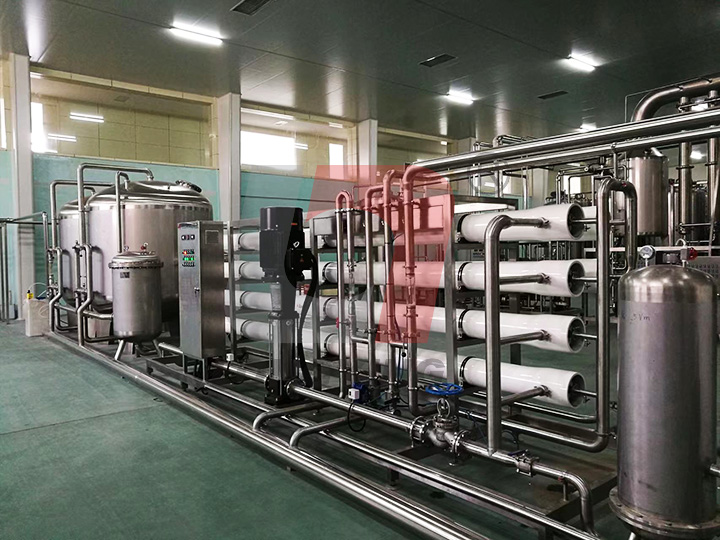
龙应果冻整套生产线覆盖溶胶调配罐→恒温储料 + 果肉定量投料→脱气灌装主机→封口工位→连续隧道巴氏杀菌线→分级冷却→风干输送全流程。一条产线兼容杯装果冻、吸嘴自立袋吸吸果冻,配套专属连续巴氏杀菌系统,模块化产能可定制,一站式解决果冻量产难题。
2.1 恒温储料 + 前置脱气 + 果肉定量投料,防气泡、果粒均匀不分层
储料料筒带恒温伴热系统,维持果冻浆液稳定温度,防止胶体提前凝胶挂壁堵塞管路;配置真空脱气模块,灌装前提前脱出浆液内部空气,消除成品气泡。果肉、椰果采用独立定量投料机构,果粒和胶液同步配比灌装,果肉悬浮均匀,不会全部上浮,减少果冻成品析水,每一杯、每一袋果肉含量稳定,成品品相统一。接触物料管路全部 SUS316 食品级不锈钢,支持 CIP 在线清洗,减少残留,不同口味切换不易串味。
2.2 一机兼容杯装果冻与吸嘴袋吸吸果冻,独立多通道封口系统
灌装主机采用模块化快速换模工装,可快速切换杯装覆膜封口、自立吸嘴袋灌装 + 吸嘴热封两种模式。封口工位采用多通道独立温控、压力可调,针对杯膜复合膜、吸嘴袋复合材质分开设置热封参数;增加杯口 / 袋口吹扫除液设计,避免浆液沾到封边,杜绝夹料虚封。封口强度稳定,能够承受后续巴氏杀菌产生的袋内压力,大幅降低胀杯、吸嘴处开裂、软袋破袋概率。
2.3 连续隧道式巴氏杀菌线,分区精准控温,适配杯 / 袋两套杀菌工艺
配套龙应连续隧道巴氏杀菌线,多温区分段温控,温度区间 65~95℃可调,杀菌、预冷、主冷却分段处理,平缓降温,避免温度骤变。可分别存储杯装果冻、吸吸果冻两套杀菌工艺曲线,一键切换。既能保证充分杀菌抑制霉菌酵母菌,又不会过度加热破坏胶体结构,减少果冻析水、口感软烂问题;网带采用食品级工程塑料,输送过程缓冲保护,避免袋体划伤破损。杀菌后逐级冷却、风刀风干,减少包装表面水渍,降低包装二次污染。
2.4 全链路自动化,减少人工,洁净生产满足 SC 审核
整套果冻产线实现自动落杯 / 自动上吸嘴袋→恒温浆液 + 果肉同步灌装→脱气→热压封口→连续巴氏杀菌→冷却风干→成品输送一体化运行。整条产线仅需 1~2 名人员值守,替代大量人工放袋、放杯岗位,降低人工带来的微生物污染风险。设备布局符合食品洁净车间规范,管路无卫生死角,方便日常清洗消毒,一次性通过 SC 食品生产许可审核。
2.5 模块化产能可定制,适配新品试产到规模化量产
整套果冻生产线采用模块化设计,产能按需定制:小型产线适合新品研发、小批量代工;中高速产线适合休闲食品大厂规模化量产。后期订单增长,可直接增加灌装模块、加长杀菌隧道提升产能,无需整套更换设备,降低扩产投入。可按需选配喷码、重量复检、视觉检漏、次品自动剔除等增值模块。
三、客户落地案例|浙江休闲食品厂杯装果冻 + 吸吸果冻项目
项目背景
浙江一家休闲食品企业,计划同时生产杯装果肉果冻和自立吸嘴袋吸吸果冻。原有两套独立简易设备,灌装气泡多、椰果上浮分层;吸嘴袋封口不稳定,巴氏杀菌后破袋率高;两套设备维护麻烦、投入成本高;杀菌隧道温控不准,果冻经常析水,批次口感差异大。客户需求:一条产线兼顾杯装、吸吸果冻,配套稳定巴氏杀菌线,控制破袋次品率,预留产能扩容接口。
龙应定制方案
龙应交付一体化果冻全自动生产线,配置恒温储料 + 真空脱气、果肉同步投料灌装主机,杯 / 袋快速换模工装;配套多温区连续隧道巴氏杀菌线,预冷 + 杀菌 + 分段冷却工艺,针对果冻胶体特性优化升温降温曲线;整机支持 CIP 清洗,预留灌装模块扩容空间。
落地效果
真空脱气 + 果肉定量投料,果冻成品气泡大幅减少,椰果果肉分布均匀,果冻析水问题得到明显改善,批次品质稳定,顺利通过市场抽检;
一套主机切换杯装果冻与吸吸吸吸果冻,省去第二条灌装产线投入,厂房占用减少,换口味清洗便捷,无交叉串味;
分段式巴氏杀菌线精准控温控时,果冻胶体保持良好弹性,胀杯、吸嘴袋破袋不良率控制在 0.4% 以内,货架期稳定;
自动化产线减少人工岗位,车间洁净度提升,顺利通过 SC 审核;模块化设计,旺季订单上涨可以低成本扩容产能。
四、龙应一站式服务保障
龙应自有湖州 35000㎡生产工厂,设备拥有 ISO9001、CE 认证。可提供果冻全套工艺支持:前期客户寄样免费试机、果冻配方工艺优化、车间布局规划;设备出厂整机联调检测;上门安装调试、操作工培训;本地化售后响应,备件常备库存,长期技术支持。可根据果冻胶体配方、果肉颗粒大小、包装规格,定制灌装与巴氏杀菌整套工艺方案。
结语
果冻量产的难点,在于灌装脱气、果肉均匀投料,以及杯装、吸嘴袋共用巴氏杀菌工艺的稳定性。传统两套设备生产模式投入高,杀菌温控不稳,极易出现分层、析水、胀杯破袋。龙应果冻全自动生产线,恒温储料脱气灌装主机搭配连续式巴氏杀菌隧道,一条产线兼容杯装果冻、吸嘴袋吸吸果冻,模块化产能可定制,帮助果冻食品厂简化产线布局,稳定果冻口感品相,降低次品损耗,抓住休闲果冻市场订单。
上一篇:龙应火锅底料酱料小杯灌装封口机|恒温搅拌料筒解决牛油凝固分层痛点,小杯酱料全自动灌装,产能可定制
下一篇:没有了!