

饮品厂想扩产降本?从 "多台设备分头干" 到 "一台充填旋盖一体机",龙应帮你减员增效
工厂扩产的隐忧:产能上去了,成本和麻烦也上来了
很多食品饮料加工厂,尤其是做豆浆、豆奶、果汁多品类产品的企业,都遇到过同一个矛盾:订单在涨,产能却卡在包装环节。为了消化订单,不少工厂选择加人、加设备,结果发现问题越加越多。
首先是设备重复投入、厂房越占越满。做豆奶用一套灌装设备,做果汁又要另一套,产品线越多,设备数量越多,厂房空间被一台台单功能设备挤占,初期投入和后续维护成本水涨船高。
其次是多品类换产耗时。不同产品之间切换,往往要停机、拆洗、重新调试,一套流程走下来大半天过去了,设备利用率却上不去,旺季排产压力巨大。
再加上招工难、人工包装成本持续上涨,很多中小工厂老板发现,靠堆人堆设备的老办法,已经很难支撑持续扩产和利润增长。
说到底,饮品厂升级包装环节,真正需要的不是 "再添一台机器",而是一套能一机多用、减人增效、稳定可靠的方案。
客户案例:从 "两套设备分头干" 到 "一台机器柔性生产"
广东一家同时生产豆奶和果肉果汁的饮品企业,过去为了覆盖两个品类,购置了两套独立的灌装设备。老板坦言,设备多了,麻烦一点没少:
两套设备分占两条线,厂房空间紧张,设备利用率却不高;
豆奶和果汁切换生产时,拆洗、调试耗时长,旺季排产非常被动;
带果肉的大颗粒果汁灌装稳定性差,成品损耗偏高;
包装环节依赖人工,招工难,人工成本逐年上涨。
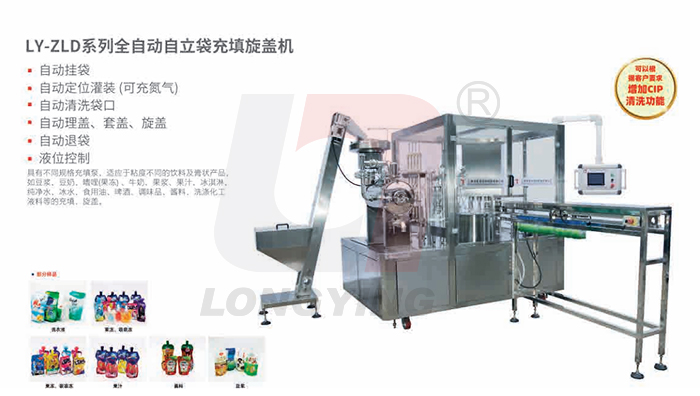
在考察多套方案后,该企业引入龙应自立袋充填旋盖机,用一台设备替代了原来的分体作业,把 "灌装+旋盖" 合并完成。核心变化如下表:
| 对比维度 | 改造前(两套分体设备) | 改造后(龙应一体机) |
|---|---|---|
| 设备投入 | 多台单功能设备,投入高 | 单台多品类兼容,投入更省 |
| 厂房占用 | 多线并行,空间紧张 | 一条线柔性生产,节省空间 |
| 多品类换产 | 拆洗调试耗时长 | 快速清洗切换,排产灵活 |
| 人工需求 | 多工位多人值守 | 少量人员即可运营 |
| 灌装稳定性 | 大颗粒灌装不稳定 | 大颗粒顺畅灌装、计量稳定 |
改造后,该企业不仅减少了设备投入和厂房占用,多品类排产也更加灵活,包装环节的人工和损耗同步下降,整体生产效率明显提升。
龙应核心优势:一体化、多兼容、真降本
龙应自立袋充填旋盖机之所以能成为饮品厂 "减员增效" 的选择,核心在于把几个关键能力做到了同一台设备上:
优势一:灌装旋盖一体化,省去中间环节。 灌装、旋盖自动衔接,一体成型,减少了物料转运和多余工位,节省人工成本的同时,也让整条产线的节拍更紧凑、更连贯。
优势二:多品类柔性兼容。 豆浆、豆奶、果汁饮料通用,含大颗粒果肉的饮品也能稳定灌装。一台设备即可覆盖多款饮品生产,避免了 "一个品类一套设备" 的重复投入,也大幅提升了设备利用率。
优势三:大颗粒物料稳定灌装。 针对果肉颗粒、燕麦颗粒等物料,龙应优化灌装结构,让大颗粒顺畅通过、不易堵料,灌装计量稳定,从源头降低卡料和次品。
优势四:食品级接触,清洗便捷。 接触物料的部件符合食品生产卫生要求,拆装清洗方便,满足多品类快速换产的实际需求,也更符合食品生产规范。
我们用一张表把核心价值汇总如下:
| 优势项 | 具体说明 | 对工厂的价值 |
|---|---|---|
| 灌装+旋盖一体化 | 两道工序一台完成 | 省人工、提节拍、降成本 |
| 多品类兼容 | 豆浆 / 豆奶 / 果汁通用 | 少买设备、柔性生产 |
| 大颗粒稳定灌装 | 果肉颗粒不易卡堵 | 降低卡料、减少次品 |
| 食品级易清洗 | 拆洗方便、符合规范 | 快速换产、更合规 |
降本增效怎么落地?从一次 "试样验证" 开始
对于想扩产、又想控成本的饮品厂,建议遵循 "先试样、再投产" 的稳妥路径。龙应支持食品饮料加工老板带物料现场试机,重点验证三个维度:
灌装效果:看大颗粒物料的通过性和灌装计量的稳定性;
密封效果:看旋盖的扭矩一致性和漏液控制情况;
适配程度:看设备与自身产品结构、产线节拍的匹配度。
用真实物料、真实数据来做决策,远比看参数表更有说服力。对中小型饮品厂和食品创业作坊来说,选择一台能一机多用、减人增效、稳定可靠的充填旋盖一体机,往往比多台单功能设备的组合更划算,也更适合当下 "降本增效" 的经营节奏。
上一篇:豆奶果汁厂灌装 "卡料、漏液、缺人手"?龙应自立袋充填旋盖机,大颗粒也能稳定灌装
下一篇:没有了!